Artikkelsammendrag
En profesjonell kantbehandlingsprosess er avgjørende for å produsere attraktive, holdbare og pålitelige møbler.En Hot Melt Edge Banding Machinehjelper produsenter med å lime PVC, ABS, finer og andre kantmaterialer til utsatte panelkanter gjennom kontrollert limpåføring, trykk og etterbehandlingsoperasjoner. Men å velge egnet utstyr innebærer mer enn å sammenligne maskinhastighet eller innkjøpspris.
Denne veiledningen utforsker arbeidsprinsippene, nøkkelkomponentene, valg av klebemiddel, produksjonsutfordringer og innkjøpshensyn for smeltekantbåndutstyr. Den forklarer også hvordan produsenter kan forbedre bindingskonsistensen, redusere materialavfall og opprettholde stabil produksjonsytelse.
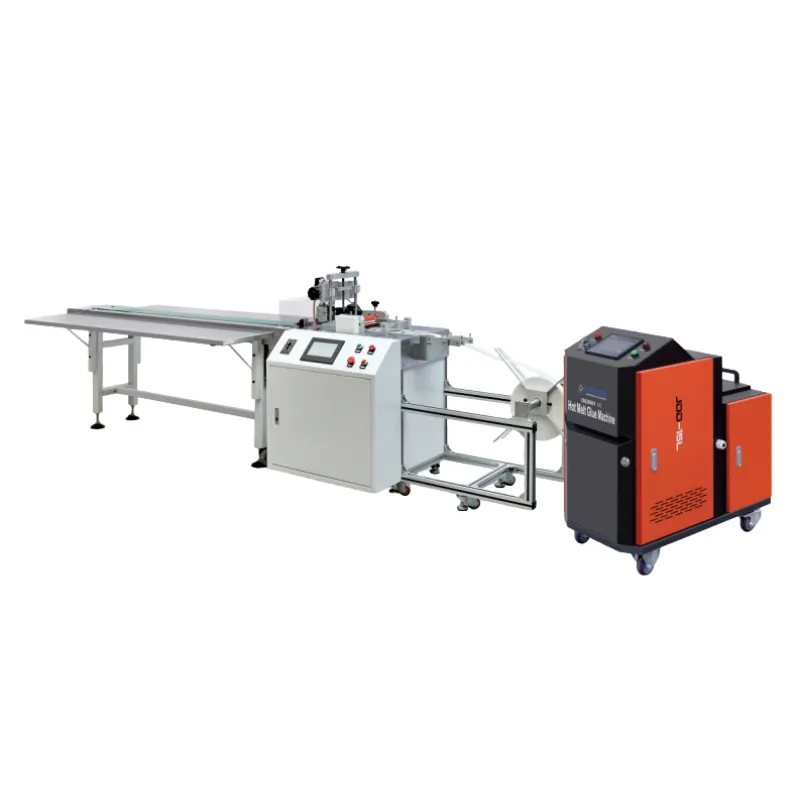
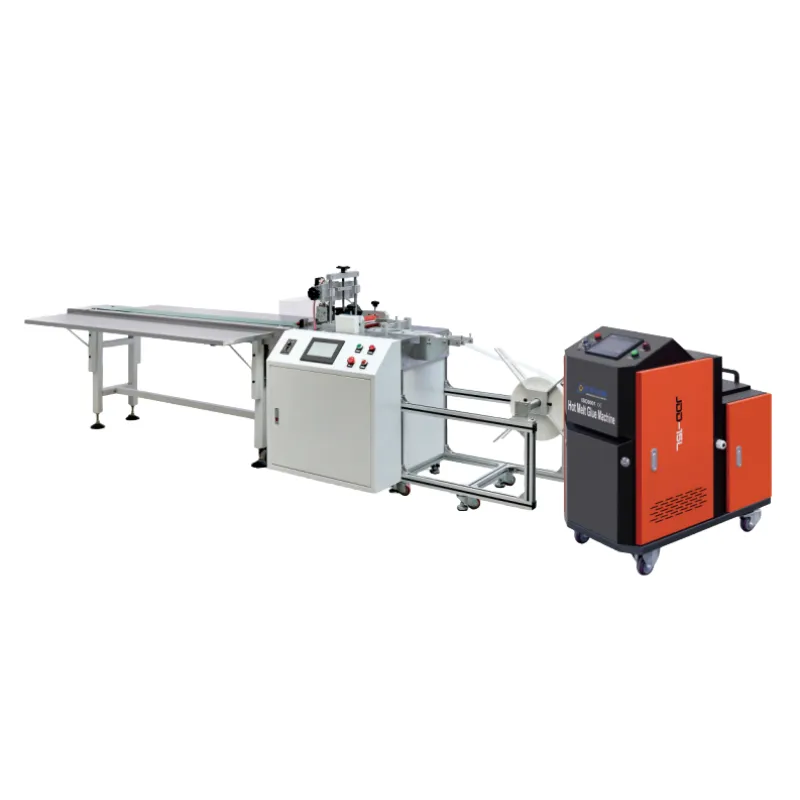
En Hot Melt Edge Banding Machine er en trebearbeidingsmaskin designet for å feste dekorative og beskyttende kantmaterialer til de synlige kantene av møbelpaneler. Den bruker oppvarmet lim for å skape en sterk forbindelse mellom panelunderlaget og kantbåndet.
I møbelproduksjon har materialer som MDF, sponplater, kryssfiner og laminerte paneler ofte synlige kanter etter kutting. Disse kantene kan se uferdige ut, absorbere fuktighet og bli sårbare for støt eller hverdagsbruk. Kantbånd dekker den eksponerte kjernen og gir et renere og mer profesjonelt utseende.
I motsetning til manuell kantpåføring, kan en automatisert smeltekantbåndprosess integrere limpåføring, strimmelmating, pressing, trimming og overflatebehandling. Dette gjør den egnet for skapfabrikker, garderobeprodusenter, kontormøbelprodusenter og andre trebedrifter.
Maskinen fungerer ved å varme fast smeltelim til den når en passende påføringstilstand. Limet overføres deretter til panelkanten eller kantmaterialet, avhengig av maskindesign. Trykkruller bringer de to overflatene sammen mens limet avkjøles eller herder for å etablere en binding.
Selv om maskinkonfigurasjoner er forskjellige, inkluderer en typisk produksjonsprosess følgende stadier.
Operatøren plasserer arbeidsstykket på matesystemet. Panelet skal ha passende dimensjoner, ren overflate og forsvarlig forberedt kant. Noen maskiner inkluderer en forfreseenhet for å fjerne mindre uregelmessigheter, sagmerker og skadet materiale før påføring av lim.
Varmt smeltelim varmes opp inne i en limbeholder eller et kompatibelt limleveringssystem. Når limet når produsentens anbefalte behandlingstemperatur, fordeler en påføringsrull det over panelkanten eller den angitte limoverflaten.
Ensartet limdekning er viktig. Utilstrekkelig lim kan føre til svak binding, mens overdreven påføring kan skape synlige limlinjer og ekstra rengjøringsarbeid.
Kantlisten føres mot arbeidsstykket og plasseres nøyaktig mot den limbelagte kanten. Vanlige materialer inkluderer PVC, ABS, melamin og trefiner. Matemekanismen bidrar til å opprettholde konsistent strimmeljustering gjennom hele prosessen.
Trykkruller presser kantmaterialet fast mot panelet. Dette trinnet gjør at limet får effektiv kontakt med begge overflater. Riktig trykk og stabil mating bidrar til å minimere gap, løfting og ujevn binding.
Avhengig av maskinkonfigurasjonen, fjerner klippeenheter overflødig materiale fra front- og bakenden. Grovtrimming og finklippestasjoner kan da fjerne ekstra kanter fra over- og underflaten.
Ytterligere etterbehandlingsenheter kan skrape små limrester og fjerne mindre verktøymerker. Poleringshjul bidrar til å forbedre utseendet til den ferdige kanten og skape en renere overflate.
Maskinytelsen avhenger av koordineringen av flere mekaniske og elektriske systemer. Å forstå disse komponentene hjelper kjøpere med å evaluere utstyr mer nøyaktig og identifisere funksjonene som betyr mest for deres produksjonskrav.
Limpotten lagrer og varmer opp limet. Dens varmekapasitet, temperaturkontroll, materialkompatibilitet og rengjøringstilgang påvirker stabiliteten til limpåføring.
For kontinuerlig produksjon bør varmesystemet opprettholde egnede prosessforhold uten unødvendig overoppheting. Feil temperaturinnstillinger kan påvirke limets viskositet, limytelse og det ferdige utseendet.
Påføringsvalsen overfører smeltet lim til den angitte limoverflaten. Et stabilt rullesystem bidrar til å fordele limet jevnt og reduserer variasjoner mellom arbeidsstykker.
Matemekanismen fører kantlisten inn i limingsområdet. Nøyaktig justering bidrar til å forhindre rynker, forskyvninger og inkonsekvent kantplassering.
Trykkruller påfører kraft for å feste kantlisten mot panelet. Deres arrangement, trykkjustering og driftsstabilitet påvirker bindingskonsistensen.
Kutte-, trimming-, skraping- og poleringssystemer bestemmer det endelige utseendet til arbeidsstykket. Etterbehandling av høy kvalitet kan redusere sekundær manuell prosessering og forbedre produksjonseffektiviteten.
| Komponent | Hovedfunksjon | Hva kjøpere bør sjekke |
|---|---|---|
| Lim potte | Smelter og lagrer lim | Varmestabilitet og limkompatibilitet |
| Påføringsrulle | Fordeler lim | Ensartet limpåføring |
| Fôringssystem | Styrer kantbånd | Innretting og fôringsstabilitet |
| Trykkruller | Press kantene på panelene | Trykkkonsistens |
| Trimmeenheter | Fjern overflødig kant | Kuttenøyaktighet og justering |
| Buffeenheter | Forbedre det ferdige utseendet | Overflatenes renhet og finish |
Materialkompatibilitet er en av de viktigste vurderingene ved valg av smeltekantbåndutstyr. Limet, kantmaterialet og panelunderlaget må fungere sammen for å gi pålitelige resultater.
Etylen-vinylacetat (EVA) er mye brukt i konvensjonelle kantbåndapplikasjoner. Den tilbyr praktiske prosessegenskaper, relativt enkel håndtering og kompatibilitet med mange standard møbelproduksjonsprosesser.
EVA velges ofte for skap, garderober, hyller og generell møbelproduksjon hvor balansert limytelse og driftskostnader er viktige.
Polyuretan-reaktivt (PUR) smeltelim gir en annen bindemekanisme. Etter påføring reagerer den med fuktighet og danner en tverrbundet binding. Det vurderes ofte for applikasjoner som krever forbedret motstand mot fuktighet og varme.
PUR krever imidlertid kompatibelt maskinutstyr og mer forsiktige driftsprosedyrer. Limrester, tomgangstid, rengjøringskrav og limhåndtering bør følge utstyrs- og limprodusentens instruksjoner.
| Sammenligning | EVA lim | PUR lim |
|---|---|---|
| Bindemekanisme | Setter seg hovedsakelig gjennom kjøling | Avkjøling etterfulgt av fuktighetsreaktiv herding |
| Typiske bruksområder | Generell møbelproduksjon | Applikasjoner som trenger økt motstand |
| Fuktighetsbestandighet | Avhenger av formulering | Generelt høyere etter skikkelig herding |
| Maskinkrav | Kompatibelt konvensjonelt smeltesystem | PUR-kompatibelt limsystem |
| Vedlikehold | Rutinemessig rengjøring av limbeholder og rulle | Mer forsiktig håndtering og rengjøringsprosedyrer |
Før du kjøper utstyr, bør produsentene verifisere den støttede kanttykkelsen, strimmelbredden, limtypen og mateområdet. Maskinen skal matche de faktiske materialene som brukes i daglig produksjon.
Møbelprodusenter møter ofte tilbakevendende vanskeligheter når de behandler panelkanter. En riktig konfigurert Hot Melt Edge Banding Machine kan bidra til å løse mange av disse problemene.
Manuell påføring og ustabil limtilførsel kan gi inkonsekvent limdekning. Dette kan føre til svak binding i noen områder og for store limlinjer i andre.
Praktisk løsning:Bruk et stabilt varme- og påføringssystem, velg egnet lim og kontroller påføringsvalsen regelmessig.
Kanter kan løftes eller separeres når limet er uforenlig, panelkanten er støvete, eller behandlingstemperaturen og trykket er uegnet.
Praktisk løsning:Rengjør og klargjør panelkanten, bekreft limkompatibilitet og juster prosessforholdene i henhold til limleverandørens anbefalinger.
For mye lim, unøyaktig plassering, uegnede materialkombinasjoner eller inkonsekvent maskinjustering kan skape merkbare limlinjer.
Praktisk løsning:Optimaliser limmengden, bruk egnede kantmaterialer og oppretthold nøyaktig justering av rulle og mating.
Feil trimmeinnstillinger, slitte kuttere og inkonsekvent panelplassering kan etterlate grove kanter eller skade den dekorative overflaten.
Praktisk løsning:Inspiser skjæreverktøy, oppretthold stabil panelmating og juster trimmeinnstillinger for materialtykkelsen.
Når skjæring, liming, pressing og etterbehandling utføres separat, bruker operatører mer tid på å overføre arbeidsstykker og gjenta manuelle operasjoner.
Praktisk løsning:Vurder en maskinkonfigurasjon som integrerer prosessstasjonene som kreves for fabrikkens produksjonsvolum.
Å velge riktig maskin krever en praktisk vurdering av gjeldende produksjonskrav og fremtidige forretningsplaner. En maskin med høyere nominell hastighet er ikke automatisk den mest passende investeringen for hver fabrikk.
Evaluer gjennomsnittlig antall paneler behandlet per skift, forventet daglig arbeidsbelastning og produksjonsplanen. Et lite verksted kan prioritere fleksibilitet og enkel betjening, mens en stor møbelfabrikk kan kreve høyere gjennomstrømning og mer automatiserte funksjoner.
Kontroller minimum og maksimum arbeidsstykketykkelse, bredde, lengde og andre dimensjonsbegrensninger. Disse spesifikasjonene bør dekke møbelpanelene som brukes i faktisk produksjon.
Bekreft om utstyret støtter den nødvendige PVC-, ABS-, melamin- eller finerkanten. Ulike materialer kan kreve forskjellige behandlingsbetingelser og kompatible limformuleringer.
Vurder hvilke operasjoner som må fullføres automatisk. Forfresing, endetrimming, finskjæring, hjørneavrunding, skraping og polering kan være nyttig avhengig av fabrikkens produktutvalg.
Kontroller tilgjengelighet, justeringskomfort, reservedelers tilgjengelighet og vedlikeholdskrav påvirker alle langsiktige driftskostnader. Utstyret skal være håndterbart for operatørene og teknikerne som er tilgjengelige på fabrikken.
Pålitelig teknisk kommunikasjon er viktig, spesielt for utenlandske kjøpere. Spør om installasjonsveiledning, bruksanvisning, feilsøkingsstøtte, reservedeler og garantiordninger før du bekrefter en bestilling.
| Innkjøpskrav | Spørsmål å stille |
|---|---|
| Produksjonskapasitet | Matcher maskinen det daglige produksjonsmålet? |
| Paneldimensjoner | Er arbeidsstykkets tykkelse og bredde innenfor det støttede området? |
| Kantmaterialer | Kan den behandle de nødvendige kantmaterialene? |
| Limsystem | Er limsystemet kompatibelt med det valgte limet? |
| Etterbehandlingskvalitet | Hvilke trimme- og etterbehandlingsenheter er inkludert? |
| Ettersalgsservice | Er teknisk assistanse og reservedeler tilgjengelig? |
Selv med egnet maskineri krever konsistente produksjonsresultater riktig materialforberedelse, maskinjustering og rutinemessig inspeksjon. Følgende praksis kan bidra til å redusere feil som kan unngås.
Fjern støv, løse partikler og forurensninger før behandling. Skadede eller ujevne kanter bør korrigeres før de går inn i limestasjonen.
Følg det anbefalte temperaturområdet levert av limprodusenten. Riktig innstilling avhenger av limsammensetning, maskindesign, prosesshastighet og miljøforhold.
Plutselige endringer i matehastigheten kan påvirke limoverføring og limingsforhold. Bruk en stabil produksjonshastighet som passer for materialet og maskinkonfigurasjonen.
Trykkruller skal gi tilstrekkelig og jevn kontakt. For høyt eller utilstrekkelig trykk kan påvirke utseendet og påliteligheten til den ferdige kanten.
Kontroller de første arbeidsstykkene etter maskinoppsett og gjenta inspeksjoner under produksjonen. Undersøk vedheft, kantjustering, limlinjer, trimmingskvalitet og overflaterenhet.
Regelmessig vedlikehold bidrar til å forhindre uventet nedetid og støtter stabil produksjonsytelse. Vedlikeholdsprosedyrer bør alltid følge maskinprodusentens bruksanvisning, spesielt ved håndtering av oppvarmede limsystemer.
Å kjøpe en kantbåndmaskin er en langsiktig produksjonsbeslutning. Utover selve maskinen trenger kjøpere en leverandør som forstår trebearbeidingsapplikasjoner, utstyrskonfigurasjon og de praktiske utfordringene ved industriell produksjon.
Ruian Jundingda Machinery Co., Ltd. er en maskinprodusent som kjøpere kan kontakte for å diskutere utstyrskrav og passende behandlingsløsninger. Ved vurdering av en maskinleverandør er det viktig å kommunisere tiltenkte paneldimensjoner, kantmaterialer, limkrav, produksjonskapasitet og ønskede etterbehandlingsresultater.
En detaljert teknisk diskusjon før kjøp kan bidra til å redusere konfigurasjonsmisforståelser og sikre at det valgte utstyret er passende for den tiltenkte applikasjonen.
Oppgi disse detaljene gjør det lettere for produsenten å vurdere applikasjonen og anbefale en passende maskinkonfigurasjon.
Hovedformålet er å feste kantmaterialer til utsatte panelkanter ved hjelp av oppvarmet lim og trykk. Prosessen forbedrer utseendet til møbelpaneler og bidrar til å beskytte deres eksponerte kjerner.
Avhengig av maskinkonfigurasjonen inkluderer vanlige materialer PVC, ABS, melamin og trefiner. Kjøpere bør bekrefte støttet materialtykkelse og -bredde før kjøp.
EVA danner hovedsakelig en binding gjennom avkjøling og størkning, mens PUR også gjennomgår en fuktutløst kjemisk herdeprosess. PUR gir generelt forbedret varme- og fuktmotstand etter riktig herding, men krever kompatibelt utstyr og mer forsiktig håndtering.
Vanlige årsaker inkluderer feil limtemperatur, utilstrekkelig limdekning, forurensede panelkanter, inkompatible materialer og utilstrekkelig trykk. Å kontrollere disse faktorene systematisk kan bidra til å identifisere kilden til problemet.
Mange maskiner støtter flere kanttykkelser innenfor et spesifisert driftsområde. Det kan imidlertid hende operatører må justere fôringsføringer, trimmeenheter og trykkinnstillinger når de skifter materialer.
De bør bruke kompatible lim og kantmaterialer, opprettholde konsistent limpåføring, optimalisere temperatur og trykk og sikre nøyaktig maskinjustering. Det oppnåelige utseendet avhenger også av limsammensetningen og kantkonstruksjonen.
Ja, forutsatt at maskinens kapasitet, størrelse, driftskrav og investeringskostnad samsvarer med verkstedets produksjonsbehov. Mindre produsenter kan dra nytte av en enklere konfigurasjon i stedet for å kjøpe unødvendige automatiserte funksjoner.
Grunnleggende rengjøring og inspeksjon bør være en del av den daglige rutinen. Limsystemet og andre komponenter krever rengjøring i henhold til limtypen, maskininstruksjonene og produksjonsforholdene.
Gjennomgå prosesseringskapasiteten, støttede paneldimensjoner, kantmaterialkompatibilitet, limsystem, etterbehandlingsfunksjoner, elektriske krav, vedlikeholdsbehov og ettersalgsstøtte. Testing av representative arbeidsstykker anbefales også når det er mulig.
Ja. Ved å integrere flere kantbehandlingsoperasjoner, kan en passende konfigurert maskin redusere manuell håndtering, forbedre prosesseringskonsistensen og forkorte produksjonstiden sammenlignet med å utføre hver operasjon separat.
En Hot Melt Edge Banding Machine spiller en viktig rolle i moderne møbler og trebearbeidingsproduksjon. Ved å kombinere kontrollert limpåføring, nøyaktig strimmelmating, stabilt trykk og effektiv trimming, hjelper det produsenter med å produsere renere og mer konsistente panelkanter.
Gode resultater avhenger imidlertid av å velge egnet utstyr, matche lim med kantmaterialer, opprettholde korrekte prosessforhold og følge regelmessige vedlikeholdsprosedyrer.
For møbelprodusenter som planlegger å oppgradere sine produksjonsevner, er den mest effektive tilnærmingen å evaluere faktiske arbeidsstykkekrav i stedet for å fokusere på en enkelt maskinspesifikasjon. En passende konfigurasjon kan forbedre produksjonseffektiviteten, redusere avfall som kan unngås og støtte mer konsistent kvalitet på ferdige produkter.
Planlegger du å forbedre møbelproduksjonsprosessen eller oppgradere ditt eksisterende trebearbeidingsutstyr?
KontaktRuian Jundingda Machinery Co., Ltd. for å diskutere applikasjonskrav, materialspesifikasjoner og produksjonsmål. Teamet vårt kan hjelpe deg med å utforske passende maskinløsninger for din bedrift.
Kontakt oss i dag for å lære mer om utstyrsalternativer og be om ytterligere produktinformasjon.
Kontakt ossMerk: Maskinkonfigurasjoner, behandlingsområder, limkompatibilitet og produksjonsytelse varierer fra modell til modell. Bekreft alltid tekniske spesifikasjoner med utstyrs- og limprodusentene før du legger inn en bestilling.
-